- semua
- Nama produk
- Kata kunci
- Model produk
- Ringkasan produk
- Deskripsi produk
- Pencarian teks lengkap


Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-10-02 Asal:Situs


Pemesinan dan finishing aluminium menghadirkan serangkaian tantangan unik bagi setiap fabrikator. Rintangan yang paling menonjol adalah degradasi perkakas tangan yang cepat melalui proses yang dikenal sebagai "penyematan" Aluminium lunak dan tampaknya mudah dikerjakan pada permukaannya. Namun, sifat metalurginya secara aktif melawan alat abrasif dan pemotong standar. Anda mungkin mengharapkan umpan sederhana untuk menghaluskan sisi kasar. Sebaliknya, Anda sering kali menemukan alat Anda langsung rusak karena puing-puing yang terperangkap.
Panduan ini menguraikan penyebab fisik yang tepat dari penyumbatan kikir logam pada aluminium. Kami menstandardisasi teknik pencegahan untuk membantu menjaga lini produksi Anda berjalan secara efisien. Kami juga menetapkan kriteria evaluasi yang jelas untuk memilih dan memelihara alat yang tepat untuk finishing non-ferrous. Anda akan belajar bagaimana mengantisipasi perilaku material ini. Dengan menerapkan langkah-langkah praktis ini, Anda dapat menghentikan masalah yang membuat frustrasi ini sebelum merusak benda kerja Anda.
Akar Penyebab: Keuletan aluminium yang tinggi dan titik leleh yang rendah menyebabkannya melakukan pengelasan mikro pada gigi kikir akibat gesekan.
Pencegahan daripada Koreksi: Perawatan awal file dengan kapur atau cairan pemotongan khusus jauh lebih efisien dibandingkan pembersihan di tengah proses.
Pemilihan Alat Penting: File potong ganda standar cepat gagal pada aluminium; gigi melengkung (Vixen) atau file potongan tunggal khusus diperlukan untuk produksi yang dapat diskalakan.
Protokol Perawatan: Pembersihan kikir baja yang benar memerlukan penyikatan terarah dengan kartu kikir dan pick logam lunak untuk menghindari kerusakan pada tepi tajam kikir baja yang mengeras.
Untuk mengatasi masalah ini, kita harus memahami realitas metalurgi aluminium. Paduan aluminium, khususnya kelas umum seperti 3003 atau 5052, sangat ulet. Daktilitas berarti logam mudah meregang dan berubah bentuk di bawah tekanan. Saat Anda memotong besi tuang, besi tersebut akan pecah menjadi debu halus dan rapuh. Saat Anda memotong aluminium, aluminium akan terpotong menjadi serpihan yang panjang dan terus menerus. Sifat bergetah ini sangat baik untuk ekstrusi. Namun, hal ini menimbulkan masalah mekanis yang parah selama penyelesaian manual.
Gesekan dan panas mendorong proses kegagalan ini. Tindakan fisik pengarsipan menghasilkan panas yang intens dan terlokalisasi di seluruh permukaan alat. Aluminium memiliki titik leleh yang relatif rendah dibandingkan baja. Saat Anda mendorong pahat melintasi benda kerja, serpihan aluminium kontinu ini akan melunak dengan cepat. Mereka kehilangan integritas strukturalnya. Tekanan tersebut memaksa mereka masuk ke kerongkongan, yang merupakan lembah dalam di antara gigi pemotong.
Setelah terjebak, proses destruktif yang disebut pengelasan mikro dimulai. Para masinis sering menyebut hal ini sebagai hal yang menyakitkan. Kombinasi tekanan ekstrim dan panas gesekan menyebabkan aluminium lunak terikat secara fisik pada baja keras. Ini bukan lagi sekadar puing-puing lepas. Aluminium menyatu menjadi "pin." Pin ini menonjol di atas gigi pemotong sebenarnya. Alat Anda langsung berhenti memotong dan mulai menyeret.
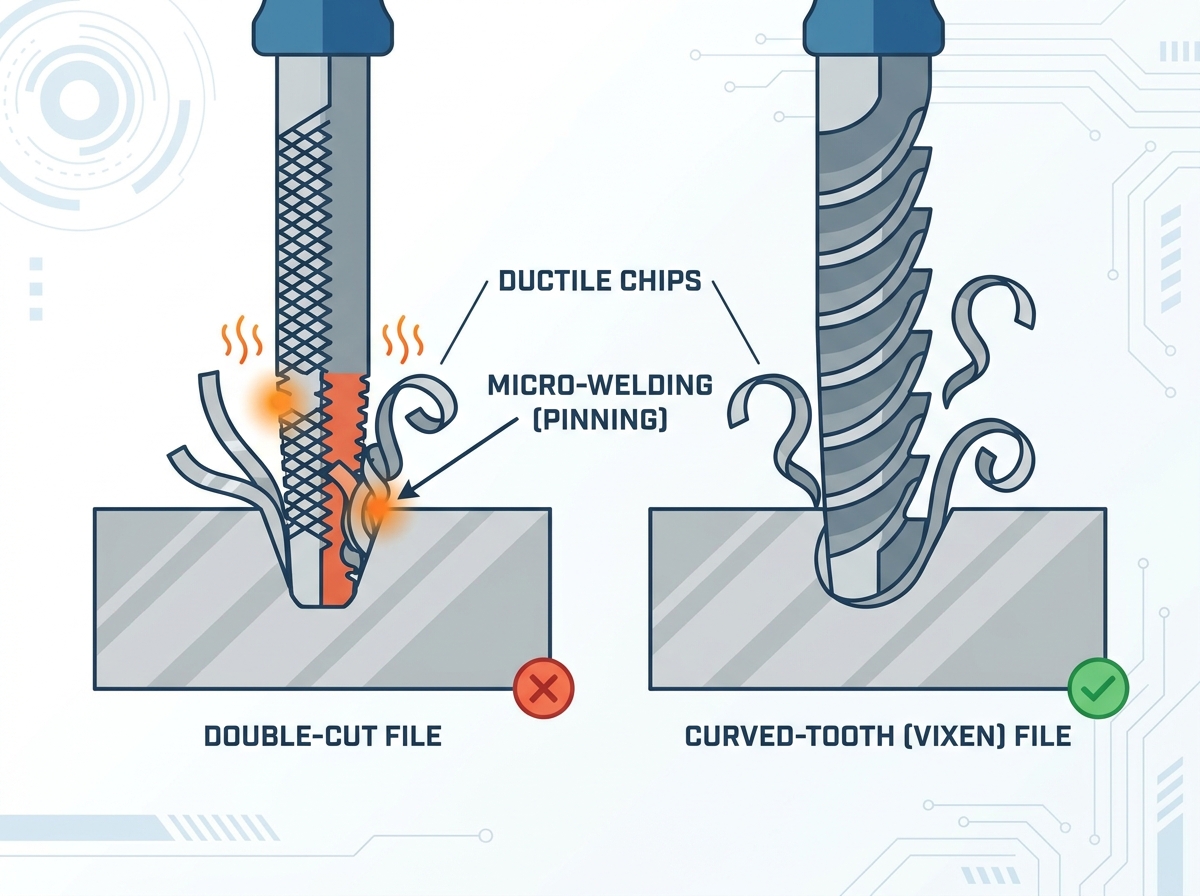
Penyematan mengubah alat pemotong presisi menjadi benda yang bersifat abrasif. Nodul aluminium yang terperangkap berada lebih tinggi dari gigi baja. Saat Anda mendorong kikir ke depan, bintil-bintil yang mengeras ini akan menggores benda kerja. Mereka menggali dan meninggalkan goresan yang dalam dan tidak beraturan pada permukaan aluminium asli Anda. Degradasi permukaan akhir ini memerlukan pengerjaan ulang yang mahal. Tim harus menghabiskan waktu ekstra untuk mengampelas lubang yang dalam. Dalam lingkungan manufaktur yang ketat, goresan ini sering kali menyebabkan penolakan komponen secara langsung.
Umur alat dan kelelahan operator juga sangat berkurang. File yang tersumbat berhenti membuang materi secara efisien. Operator secara alami merespons dengan menerapkan lebih banyak tekanan ke bawah. Mereka mencoba memaksa alat tumpul itu untuk menggigit logam. Tekanan ekstra ini semakin meningkatkan gesekan dan panas. Ini mempercepat proses yang menyakitkan. Hal ini juga dengan cepat melelahkan pekerja. Efisiensi ergonomis menurun ketika tim menggunakan alat mereka sendiri.
Kita harus membingkai masalah bisnis ini pada downtime yang tersembunyi. Pikirkan berapa menit yang dihabiskan operator untuk memilih aluminium dari peralatan standar setiap hari. Tenaga kerja yang terbuang itu terakumulasi dengan cepat. Biaya waktu henti harian ini melebihi biaya investasi pada alat khusus aplikasi. Hal ini juga membenarkan adanya waktu yang dihabiskan untuk proses pencegahan. Pemeliharaan yang diabaikan berdampak langsung pada keuntungan Anda.
Mencegah penumpukan selalu lebih efisien daripada menghilangkannya. Anda dapat menerapkan beberapa teknik yang sangat efektif untuk menjaga alat Anda tetap lancar. Kami sangat menyarankan untuk memasukkan kebiasaan ini ke dalam alur kerja harian Anda.
Metode "Chalking" adalah strategi pelumasan kering dan tradisional. Anda menggosokkan kapur papan tulis biasa ke dalam alat sebelum digunakan. Bubuk kapur mengisi kerongkongan yang kosong sepenuhnya. Hanya bagian tajamnya saja yang terlihat. Karena lembahnya penuh dengan kapur, aluminium yang dicukur tidak dapat menemukan titik jangkar. Itu jatuh begitu saja dari area kerja. Cara ini sangat efektif dan sangat murah.
Pelumasan basah menawarkan pendekatan lain yang kuat. Anda dapat menggunakan cairan pemotongan khusus, WD-40, atau lilin pemesinan non-besi khusus. Mari kita evaluasi metode basah versus metode kering.
Pelumasan Kering (Kapur): Menjaga komponen bebas minyak. Membutuhkan pengaplikasian ulang yang sering. Terbaik untuk persiapan pengelasan segera.
Pelumasan Basah (Cairan/Lilin): Memberikan hasil akhir permukaan yang unggul. Mencegah rasa sakit dengan indah. Memerlukan pembersihan pelarut secara menyeluruh sebelum pengecatan atau pengelasan.
Teknik dan disiplin pukulan tetap sangat penting. Anda harus secara sadar mengangkat alat pada pukulan balik. Menyeretnya ke belakang tidak akan memotong material apa pun. Sebaliknya, gerakan mundur secara aktif memaksa aluminium yang terpotong lebih dalam ke dalam gigi. Disiplin pukulan yang ketat mencegah keausan dini. Hal ini memungkinkan chip untuk menjauh dari zona kerja.
Geometri alat menentukan kesuksesan Anda saat bekerja dengan paduan non-besi. berpotongan ganda generik File baja datar dirancang khusus untuk logam besi seperti besi atau baja. Pola garis silangnya menciptakan kantong kecil berbentuk berlian yang tertutup. Kantong ketat ini langsung menjebak keripik lembut. Menggunakannya pada aluminium menjamin kegagalan dan frustrasi segera.
File bergigi melengkung, sering disebut file Vixen, adalah standar industri untuk paduan lunak. Teknisi bodi otomotif awalnya mempopulerkannya. Mereka mempunyai kerongkongan yang dalam dan lebar. Sudut gesernya yang agresif mengiris material dengan rapi. Geometri terbuka ini memungkinkan chip kontinu membersihkan sisi-sisinya secara alami. Mereka menolak pengepakan sepenuhnya. Mereka meninggalkan hasil akhir yang halus seperti giling pada logam lunak.
Jika file Vixen tidak tersedia, evaluasi alternatif Anda dengan cermat. File bajingan yang kasar dan berpotongan tunggal berfungsi cukup baik untuk tugas-tugas ringan. Gigi satu arah tidak memiliki penetasan silang yang ketat. Jarak terbuka ini meminimalkan zona perangkap serpihan ulet. Selalu prioritaskan geometri terbuka untuk bahan yang lembut dan bergetah.
Perbandingan Geometri File untuk Paduan Non-Ferrous
Desain Gigi | Izin Chip | Risiko Dijepit | Aplikasi Ideal |
|---|---|---|---|
Datar Berpotongan Ganda | Sangat Buruk | Ekstrim | Baja keras, besi cor, kuningan |
Bajingan Berpotongan Tunggal | Sedang | Sedang | Penajaman umum, deburring aluminium ringan |
Gigi Melengkung (Vixen) | Bagus sekali | Sangat Rendah | Fabrikasi aluminium volume tinggi, pembentukan timah |
Bahkan dengan tindakan pencegahan yang sangat baik, penyumbatan sesekali tetap terjadi. yang tepat Pembersihan kikir baja memerlukan alat khusus dan teknik yang sangat disiplin. Anda harus selalu melindungi tepi baja karbon tinggi.
Kuasai dulu aplikasi kartu file. Kartu file adalah sikat khusus yang memiliki bulu kawat pendek dan kaku. Anda harus menyikat gigi sejajar dengan potongan gigi. Penyapuan terarah ini mendorong kotoran keluar dari kerongkongan secara efisien. Menyikat gigi secara acak atau diagonal tidak menghasilkan apa-apa. Ini hanya menumpulkan ujung tajamnya seiring waktu.
Untuk menghilangkan pin secara presisi, Anda memerlukan alat berbahan logam lunak. Gunakan pencetak kuningan, pick tembaga, atau wadah kartrid kuningan yang diratakan. Dorong keluar pin aluminium las mikro yang membandel satu per satu. Kuningan lebih lunak dari baja yang dikeraskan. Ini akan mengeluarkan aluminium tanpa menggores alat Anda.
Anda harus menghindari risiko penerapan yang parah di sini. Jangan sekali-kali menggunakan beliung, penusuk, obeng, atau roda kawat bertenaga baja yang diperkeras. Perkakas keras ini akan langsung membulat pada ujung tombak mikroskopis. Mereka merusak geometri pemotongan secara permanen. Roda kawat bertenaga listrik mungkin terlihat bersih, tetapi hal itu merusak efektivitas alat tersebut.
Dalam kasus yang jarang dan parah, pelarut kimia dapat membantu. Larutan kaustik ringan seperti alkali dapat melarutkan aluminium dari alur baja. Namun, Anda harus melanjutkan dengan sangat hati-hati. Protokol keselamatan yang ketat dan APD adalah hal yang wajib. Jika Anda tidak menetralkan asam dan meminyaki baja setelahnya, Anda berisiko mengalami penggetasan hidrogen. Alat akan menjadi rapuh dan cepat berkarat.
Anda memerlukan langkah-langkah yang dapat ditindaklanjuti untuk menerapkan strategi ini di seluruh bengkel Anda. Konsistensi mendorong penyelesaian akhir berkualitas tinggi. Ikuti prosedur standarisasi ini untuk melindungi inventaris Anda.
Audit Peralatan Saat Ini: Lakukan audit di lantai pabrik secara menyeluruh hari ini. Pisahkan semua perkakas tangan yang mengandung besi dan non-besi. Menggunakan perkakas pada baja setelah menyentuh aluminium menyebabkan kontaminasi silang. Hal ini menyebabkan keausan yang cepat dan tidak dapat diubah. Kami menyarankan memberi kode warna pada pegangan Anda untuk mencegah pencampuran yang tidak disengaja.
Terapkan SOP Pencegahan: Segera perbarui prosedur operasi standar Anda. Jadikan pengapuran atau waxing sebagai langkah wajib sebelum fabrikasi aluminium dimulai. Latih operator Anda secara ekstensif tentang teknik gerakan angkat dan balik. Memori otot adalah pertahanan terbaik Anda terhadap keausan.
Logika Pengadaan: Anjurkan manajer pembelian Anda untuk mengubah kebiasaan membeli mereka. Transisi dari membeli multi-paket umum untuk seluruh toko. Investasikan modal yang ditargetkan pada model gigi melengkung khusus untuk stasiun yang menangani ekstrusi aluminium atau lembaran logam. Pengembalian investasi muncul dengan cepat melalui pengurangan jam kerja secara drastis.
Penyumbatan kikir logam pada aluminium adalah reaksi fisik alami yang dapat diprediksi. Ini bukan merupakan cacat produksi dari alat itu sendiri. Logam ulet secara alami dilas ke baja di bawah gesekan dan panas yang hebat. Memahami realitas metalurgi ini memungkinkan Anda menyesuaikan pendekatan Anda. Transisi ke geometri alat pembersih chip yang tepat memecahkan akar masalah secara permanen.
Menerapkan pemeliharaan preventif yang ketat akan menjaga kelancaran operasional Anda. Kebiasaan sederhana seperti menulis kapur dan teknik guratan yang tepat mencegah goresan permukaan yang dalam. Langkah-langkah proaktif ini menghilangkan jam kerja terbuang yang dihabiskan untuk memperbaiki hasil akhir yang rusak. Perlakukan perkakas tangan manual Anda dengan rasa hormat yang sama seperti mesin bertenaga Anda. Penerapan yang tepat memastikan hasil akhir yang halus dan andal selama bertahun-tahun yang akan datang.
J: Tidak. Roda kawat baja bertenaga listrik akan menumpulkan tepi pemotongan mikroskopis pada gigi kikir, sehingga merusak keefektifan alat. Selalu gunakan kartu file manual.
A: Kapur bertindak sebagai bahan pelepas kering. Dengan mengisi akar gigi kikir dengan bubuk kapur, logam lunak seperti aluminium dicegah agar tidak masuk ke dalam alur dan menempel pada baja.
J: File standar biasanya menampilkan pola potongan ganda (garis arsir silang) yang menjebak chip lunak. File aluminium menggunakan geometri gigi berpotongan dalam, satu arah, atau melengkung khusus yang dirancang untuk terus mengeluarkan serutan yang kontinyu dan ulet.


