- semua
- Nama produk
- Kata kunci
- Model produk
- Ringkasan produk
- Deskripsi produk
- Pencarian teks lengkap


Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-09-15 Asal:Situs


Dalam rekayasa presisi dan jaminan kualitas (QA), penggunaan alat pengukuran yang tidak dikalibrasi menimbulkan risiko operasional yang parah. Bahkan penyimpangan mikroskopis pun membahayakan integritas produk. Mengatasi kesenjangan awal ini bukan sekadar perbaikan teknis. Hal ini menetapkan dasar yang diperlukan untuk proses manufaktur yang andal dan patuh. Jika operator mengabaikan rahang yang tidak sejajar, mereka berisiko melewatkan komponen yang tidak sesuai spesifikasi di jalur produksi. Panduan ini menguraikan dengan tepat bagaimana Anda dapat mengelola tantangan kalibrasi ini. Kami akan membahas identifikasi penyimpangan awal secara visual. Anda akan belajar menerapkan rumus korektif secara efektif selama pengoperasian sehari-hari. Terakhir, kami mengeksplorasi cara menentukan kapan peralatan yang menua memerlukan penggantian atau standarisasi. Menguasai langkah-langkah ini akan memastikan protokol pengukuran Anda tetap akurat, dapat diulang, dan sangat dapat dipercaya.
Akibat Ketidakakuratan: Kesalahan nol yang tidak dikoreksi menyebabkan kegagalan QA yang semakin parah dan produksi di luar spesifikasi.
Protokol Identifikasi: Menentukan kesalahan nol positif versus negatif memerlukan pemeriksaan visual standar pada skala utama dan skala vernier.
Logika Koreksi: Pengukuran yang akurat bergantung pada kepatuhan ketat terhadap rumus: Bacaan Benar = Bacaan Terukur - (Kesalahan Nol).
Keputusan Peralatan: Kesalahan nol mekanis yang terus-menerus merupakan indikator utama bahwa fasilitas harus mengevaluasi perbaikan peralatan yang ada versus peningkatan ke alternatif digital dan kalibrasi otomatis.
Varians mikro-milimeter mengalir dengan cepat ke dalam cacat tingkat makro. Anda mungkin salah mengukur komponen mesin yang penting hanya dengan pecahan kecil. Kesalahan tunggal ini sering kali menyebabkan penolakan sebagian. Hal ini juga dapat menyebabkan kegagalan audit kepatuhan yang parah selama pemeriksaan kualitas. Manufaktur modern tidak menyisakan ruang untuk dimensi yang ambigu. Ketika tim gagal memverifikasi baseline mereka, seluruh batch produksi menghadapi pembatalan yang mahal.
Realitas mekanis sering kali menimbulkan masalah penyelarasan ini seiring berjalannya waktu. Keausan rahang terjadi secara alami melalui penggunaan berulang-ulang setiap hari pada material keras. Fluktuasi suhu lingkungan juga menyebabkan komponen logam mengembang atau menyusut. Kondisi penyimpanan yang tidak tepat semakin merusak mekanisme geser yang halus. Menjatuhkan instrumen sekali pun dapat membuat permukaan pengukuran tidak sejajar secara permanen. Operator harus memahami kerentanan fisik ini.
Protokol pengukuran yang andal memerlukan kriteria keberhasilan yang ketat. Pertama, Anda memerlukan kemampuan pengulangan yang tinggi di berbagai shift dan pengguna. Kedua, pengukuran Anda harus menjaga ketertelusuran ke standar industri yang diterima. Ketiga, konsistensi operator tetap penting untuk jaminan kualitas secara keseluruhan. Kita harus melatih tim untuk menangani peralatan secara seragam. Mereka harus memberikan tekanan yang sama dan membaca timbangan dari sudut yang sama. Standarisasi elemen manusia ini meminimalkan penyimpangan dimensi yang tidak terduga.
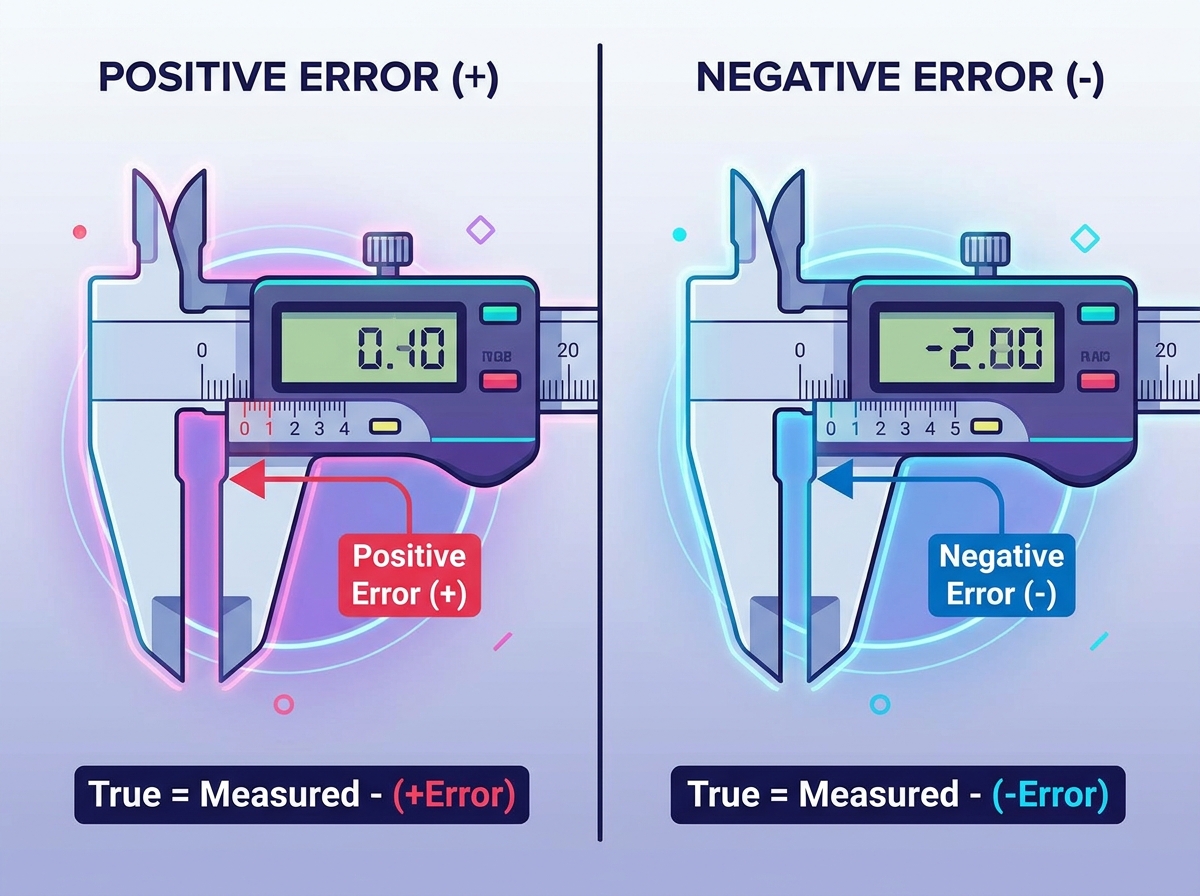
Sebelum memeriksa apa pun, Anda harus menstandarkan rutinitas pra-pemeriksaan Anda. Melewatkan langkah-langkah persiapan ini sering kali menghasilkan pembacaan yang salah. Instrumen presisi memerlukan lingkungan yang terkendali untuk evaluasi yang akurat. Anda harus menerapkan langkah-langkah wajib berikut sebelum setiap giliran kerja.
Seka permukaan pengukur hingga bersih menggunakan kain yang tidak berbulu.
Bersihkan sisa oli, cairan pendingin, atau debu logam.
Tutup rahang dengan lembut menggunakan roda ibu jari.
Berikan tekanan penutupan yang benar tanpa memaksa logam menyatu.
Kunci instrumen dengan ringan jika diperlukan untuk pemeriksaan visual.
Penyimpangan positif terjadi pada kondisi visual tertentu. Anda akan melihat tanda nol pada skala geser terletak di sebelah kanan nol skala utama. Ini berarti instrumen membaca nilai yang lebih besar dari nol ketika rahangnya tertutup sepenuhnya. Jika Anda mengabaikan hal ini, setiap pengukuran selanjutnya akan meningkat secara artifisial.
Sebaliknya, penyimpangan negatif menghadirkan isyarat visual yang berbeda. Tanda nol pada skala geser terletak sedikit di sebelah kiri angka nol skala utama. Hal ini menunjukkan instrumen terbaca di bawah nol ketika tertutup penuh. Gagal menangkap hal ini akan mengakibatkan Anda terus-menerus meremehkan dimensi sebenarnya dari benda kerja Anda.
Saat menghitung deviasi pasti ini, andalkan tanda spesifik skala metrik jangka sorong . Perhatikan baik-baik divisinya. Temukan tanda yang tepat pada skala geser yang sejajar sempurna dengan tanda pada skala utama. Lipat gandakan angka pembagian spesifik ini dengan hitungan terkecil instrumen. Perhitungan ini memberi Anda nilai numerik deviasi yang tepat.
Hasil yang akurat bergantung sepenuhnya pada penerapan formula universal. Anda harus menghafal dan menerapkan persamaan berikut: True Reading = Measured Reading - (Zero Error). Anda selalu mengurangi deviasi garis dasar. Namun, Anda harus menyertakan tanda matematikanya (positif atau negatif) selama penghitungan. Aturan sederhana ini mencegah kesalahan pemesinan yang fatal.
Mari kita jalankan perhitungan untuk skenario positif. Misalkan instrumen Anda menunjukkan deviasi +0,02 mm saat diam. Anda mengukur batang baja pada 15,05 mm. Anda mengurangi nilai positif untuk mencegah perkiraan berlebihan. Perhitungannya seperti ini: 15,05 mm - (+0,02 mm) = 15,03 mm. Dimensi Anda yang sebenarnya adalah 15,03 mm.
Sekarang pertimbangkan skenario negatif. Bayangkan instrumen tersebut menunjukkan deviasi -0,03 mm. Anda mengukur komponen lain pada 20,10 mm. Anda mengurangi nilai negatifnya. Mengurangi negatif secara efektif berarti Anda menambahkannya. Hal ini mencegah terjadinya perkiraan yang terlalu rendah. Perhitungannya adalah: 20,10 mm - (-0,03 mm) = 20,13 mm. Kami berhasil memperbaiki defisit yang tersembunyi.
Pendidikan operator berfungsi sebagai pertahanan terakhir terhadap data buruk. Anda harus menghubungkan matematika koreksi ini langsung dengan dasar-dasar cara membaca jangka sorong . Peserta pelatihan sering kali mengalami kesulitan pada awalnya. Kadang-kadang mereka menambahkan ketika mereka harus mengurangi. Kadang-kadang mereka memberikan kompensasi ganda karena mereka bingung dengan tanda-tanda negatifnya. Latihan teratur membangun kepercayaan diri. Ketika operator ahli dalam mengidentifikasi kesalahan nol kaliper vernier , mereka melindungi seluruh rantai produksi dari sisa yang mahal.
Skenario | Keadaan Dasar Awal | Pembacaan Komponen Mentah | Rumus Terapan | Dimensi Sejati Terakhir |
|---|---|---|---|---|
Kesalahan Positif | +0,04 mm | 50,20mm | 50,20 - (+0,04) | 50,16 mm |
Kesalahan Negatif | -0,02 mm | 12,50 mm | 12,50 - (-0,02) | 12,52mm |
Kalibrasi Sempurna | 0,00mm | 35,15mm | 35,15 - (0,00) | 35,15mm |
Menilai masa pakai alat memerlukan kejujuran yang tinggi dari manajer QA. Koreksi matematis manual berfungsi sempurna untuk pemeriksaan sesekali. Namun, hal ini menjadi terlalu berisiko untuk lini produksi bervolume tinggi. Ketika operator mengukur ratusan suku cadang setiap hari, kelelahan mental akan terjadi. Seorang masinis yang lelah pada akhirnya akan salah menghitung penyesuaian negatif. Ketika koreksi garis dasar manual menghabiskan terlalu banyak waktu, Anda melewati ambang batas yang memerlukan peningkatan.
Mengevaluasi model tradisional versus model digital melibatkan beberapa dimensi. Fitur berdampak langsung pada hasil Anda. Model digital menawarkan kemampuan zeroing secara instan. Anda menekan sebuah tombol, dan layar langsung mengkalibrasi. Instrumen tradisional memaksa Anda melakukan koreksi matematis manual setiap saat. Alat digital menghilangkan kesalahan perhitungan manusia sepenuhnya.
Skalabilitas sangat mendukung peralatan modern. Pertimbangkan kecepatan pengukuran pada pengujian batch besar. Layar digital memberikan pembacaan langsung. Timbangan tradisional memerlukan penyelarasan visual yang cermat dalam pencahayaan yang baik. Saat mengevaluasi kepatuhan, alat-alat modern menang dengan mudah. Kemampuan pencatatan data memungkinkan ekspor langsung ke perangkat lunak QA. Hal ini menciptakan jejak kertas yang sempurna untuk pelaporan ISO. Penebangan tradisional bergantung pada catatan tulisan tangan.
Gunakan logika pemilihan yang jelas saat memilih alat pengganti. Carilah peringkat IP67 untuk memastikan ketahanan terhadap cairan pendingin dan debu di lantai toko yang keras. Mintalah sertifikat kalibrasi bersertifikat dari pabrikan. Evaluasi masa pakai baterai dan port keluaran data. Jangan hanya membeli opsi termurah. Investasikan pada peralatan yang sesuai dengan bahaya lingkungan spesifik Anda.
Kategori Evaluasi | Perkakas Manual Tradisional | Alat Pengukuran Digital |
|---|---|---|
Metode Penetapan Nol | Aplikasi rumus matematika manual | Tombol kalibrasi elektronik sekali sentuh |
Kecepatan Pengujian Batch | Lambat; membutuhkan penyelarasan visual dan perhitungan | Cepat; pembacaan visual langsung di layar |
Kepatuhan & Pencatatan | Tulisan tangan manual; risiko tinggi kesalahan transkripsi | Ekspor data otomatis; ketertelusuran ISO yang mulus |
Daya Tahan Lingkungan | Sangat tinggi; tidak ada elektronik yang rusak | Memerlukan peringkat IP67 untuk perlindungan cairan pendingin/debu |
Realitas implementasi sering kali melibatkan perjuangan melawan sifat manusia. Mengatasi kendala dalam menerapkan pemeriksaan manual masih menjadi tantangan terbesar Anda. Operator bergegas memulai shift mereka. Mereka sering melewatkan verifikasi data dasar untuk menghemat waktu. Anda harus mengintegrasikan pemeriksaan ini dengan lancar ke dalam alur kerja sehari-hari. Jadikan proses verifikasi semudah mungkin.
Mitigasi risiko memerlukan validasi eksternal. Kami sangat merekomendasikan protokol untuk kalibrasi pihak ketiga secara berkala. Tim internal dapat mengembangkan titik buta. Laboratorium metrologi eksternal memverifikasi bahwa pemeriksaan internal Anda tetap akurat. Mereka menyediakan blok pengukur utama dan menerbitkan sertifikat formal. Audit eksternal ini menjaga standar internal Anda tetap jujur dan ketat.
Adopsi dan pelatihan menentukan kesuksesan jangka panjang Anda. Buat garis besar daftar periksa pelatihan yang sederhana dan dapat diverifikasi untuk masinis baru. Memastikan prosedur operasi standar (SOP) diikuti tanpa penyimpangan. Daftar periksa yang baik mencegah terbentuknya kebiasaan buruk.
Sediakan blok pengukur utama khusus di setiap stasiun kerja.
Mandatkan verifikasi dasar yang terdokumentasi sebelum shift pagi dimulai.
Memerlukan pemeriksaan sekunder setelah instrumen terjatuh atau terbentur.
Catat semua penyimpangan yang signifikan dalam database pemeliharaan bersama.
Audit teknik operator setiap bulan untuk memastikan tekanan penutupan yang tepat.
Memeriksa penyimpangan dasar awal tetap merupakan langkah yang tidak dapat dinegosiasikan dalam pengendalian kualitas presisi. Melewatkan inspeksi visual yang penting ini akan membahayakan seluruh batch produksi Anda. Bahkan fasilitas manufaktur tercanggih pun mengandalkan prinsip pengukuran dasar ini.
Anda harus menerapkan matriks keputusan yang ketat. Latih staf Anda secara ekstensif untuk menghitung dan memperbaiki perbedaan kecil secara akurat. Namun, Anda juga harus mengganti perkakas yang mengalami keausan mekanis parah secara sistematis. Ketidaksejajaran rahang yang terus-menerus menimbulkan risiko operasional yang tidak dapat diterima. Meningkatkan ke solusi digital modern sering kali terbukti lebih aman untuk lingkungan bervolume tinggi.
Segera ambil tindakan. Audit alat pengukuran QA Anda saat ini hari ini. Tetapkan kebijakan verifikasi pra-pengukuran harian yang terstandarisasi di semua shift. Komitmen Anda terhadap pemeriksaan dasar ini menjamin integritas produk jangka panjang dan kepercayaan klien yang teguh.
J: Keausan mekanis merupakan penyebab utama. Pergeseran berulang-ulang akan melemahkan rahang logam. Menjatuhkan instrumen akan membuat permukaan pengukuran menjadi tidak sejajar secara instan. Selain itu, mengencangkan sekrup pengunci secara berlebihan sering kali membuat kereta geser yang halus melengkung, menyebabkan pergeseran garis dasar secara permanen.
J: Anda dapat menerapkan rumus koreksi matematika untuk menyesuaikan pembacaan akhir Anda. Namun, perbaikan fisik instrumen memerlukan penggilingan ulang rahang profesional. Proses pemesinan ini mahal dan jarang hemat biaya dibandingkan dengan sekadar membeli unit pengganti.
J: Frekuensi sangat bergantung pada volume penggunaan. Kami merekomendasikan verifikasi harian terhadap blok pengukur sebelum setiap shift dimulai. Industri dengan presisi tinggi juga harus mewajibkan kalibrasi formal dan terdokumentasi oleh laboratorium pihak ketiga yang bersertifikat setidaknya sekali setahun.
J: Tidak. Meskipun kaliper digital dilengkapi tombol kalibrasi yang mudah digunakan, keausan rahang fisik masih terjadi. Jika rahangnya tidak menutup secara paralel, angka nol elektronik tidak berarti apa-apa. Anda masih memerlukan verifikasi fisik rutin menggunakan blok pengukur utama untuk memastikan keakuratan yang sebenarnya.


